
Í nútíma sjálfvirkni iðnaðar og nákvæmni framleiða kúluskrúfur mikilvægu hlutverki. Sem kjarnaflutningshluti í CNC vélarverkfærum gera þau há - nákvæmni skurðarhreyfingar, sem tryggja að verkfæri fari nákvæmlega eftir forstilltum brautum til að framleiða hlutafæðingarupplýsingar. Innan iðnaðar vélmenni keyra kúluskrúfur samskeyti hreyfingar, sem gerir vélmenni kleift að framkvæma flókin verkefni eins og grip og samsetning. Fyrir framleiðslu á geimferðabúnaði hefur mikil nákvæmni og stöðugleiki kúluskrúfa bein áhrif á afköst og öryggi flugvéla. Við langvarandi notkun eru kúluskrúfur hins vegar óhjákvæmilega háð ýmsum þáttum sem leiða til mismunandi gerða mistaka. In - dýptar könnun á tegundum bilunar í skrúfu, veldur, uppgötvunaraðferðum og fyrirbyggjandi ráðstöfunum er nauðsynleg til að tryggja áreiðanleika búnaðar, draga úr viðhaldskostnaði og auka framleiðslugetu.
Algengar vélrænar bilunartegundir í kúluskrúfum
(I) Kúlur klæðast og beinbrot
Kúlulaga gegnir lykilhlutverki við að senda hreyfingu og álag innan kúluskrúfa. Við langvarandi notkun þola þeir stöðugt núning og áhrif. Með tímanum þróast klæðið smám saman á boltanum. Alvarlegur slit dregur úr þvermál kúlu og stækkar úthreinsunina milli kúlanna og kappakstursbrautarinnar. Þessi aukna úthreinsun skerðir ekki aðeins sendingarnákvæmni - sem veldur stöðufráviki í búnaði - heldur dregur einnig úr stöðugleika kerfisins, sem leiðir til titrings í rekstri. Ef það er háð óhóflegu áhrifum (td skyndileg ytri áföll meðan á byrjun/stöðvun búnaðarins stendur/stöðva eða skyndilega álag eykst) geta kúlulög brotnað. Brotnar kúlur gera kúluskrúfuna óstarfhæfan og geta valdið fullkominni bilun í flutningskerfi.
(Ii) Skemmdir á kappakstri
Raceway þjónar sem veltandi braut fyrir kúlulög og yfirborðsgæði þess hafa bein áhrif á afköst kúluskrúfu. Algengar tegundir af kappakstursskemmdum fela í sér slit, inndrátt og spall. Slitniðurstöður frá núningsöflum sem myndast af hlutfallslegri hreyfingu milli kúlna og kappaksturs. Framsækin slit eykur ójöfnur í kapphlaupi, eflir enn frekar núning og skapar vítahring. Inntengingar koma venjulega fram vegna inngöngu harðra agna í kappakstursbrautina eða of mikið staðbundið álag. Til dæmis getur ryk eða málm rusl í vinnsluumhverfinu skapað inndrátt á yfirborð kappakstursbrautarinnar meðan á hreyfingu kúla stendur. Spalling stafar af efnisþreytu. Undir langvarandi til skiptis álags þróast þreytusprungur smám saman á yfirborð kappakstursbrautarinnar og valda því að lokum efni sem skerðir verulega afköst og þjónustulíf.
(Iii) hneta losun
Tengingin á milli hnetunnar og skrúfunnar er mikilvæg fyrir kúluskrúfu. Laus hneta eykur úthreinsun flutninga. Meðan á notkun stendur, framkallar þessi úthreinsun hlutfallslega hreyfingu milli hnetu og skrúfu og myndar titring og hávaða. Samtímis dregur aukin úthreinsun úr staðbundna nákvæmni og kemur í veg fyrir að búnaður nái markmiði nákvæmlega. Algengar orsakir fela í sér óviðeigandi uppsetningu (td bilun í að herða festingarbolta við tilgreint tog) eða þráður slit frá löngum - hugtakinu Notaðu að veikja hnetuna - skrúfutengingu.
(Iv) Skaftsskaft beygja
Skaftbeygja getur komið fram við uppsetningu ef það er háð ójafnri utanaðkomandi öflum - svo sem röng jöfnun/röðun eða óviðeigandi notkun sem veldur ójafnri álagi. Meðan á notkun stendur getur óhófleg axial eða geislamyndun (td ofhleðsla búnaðar eða óvænt ytri áhrif) einnig beygt skrúfaskaftið. Beyging veldur ójafnri dreifingu snertingarálags milli kúlna og kappaksturs og flýti fyrir slit. Alvarleg beygja getur leitt til bolta og heill bilunar í bolta.
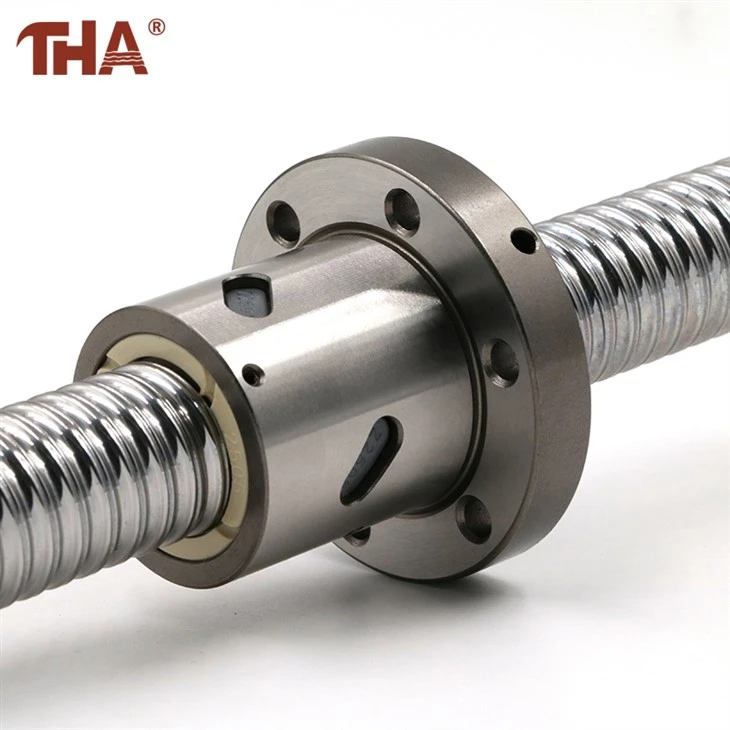
Helstu orsakir bilunar í bolta skrúfu
(I) Léleg smurning
Smurning er mikilvæg fyrir rétta notkun kúluskrúfu. Ófullnægjandi smurolía eykur núning milli kúlanna og kappakstursins og myndar óhóflegan hita. Þessi hiti hækkar hitastig í báðum íhlutum og flýtir fyrir klæðnaði. Ófullnægjandi smurolíu gæði skaða einnig skilvirkni - til dæmis, óviðeigandi seigja kemur í veg fyrir myndun árangursríkrar olíufilmu milli kúlna og keppnisbrautar, sem eykur núning og slit. Ennfremur stuðla óviðeigandi smurningaraðferðir til lélegrar smurningar. Útvíkkað lækkunartímabil eða ójöfn smurolíudreifing getur skilið eftir hluta kúlna og keppnisbrautar ófullnægjandi smurningu.
(Ii) ofhleðsla
Með því að verða fyrir kúluskrúfum í álagi sem er hærri en afkastageta þeirra veldur óhóflegu streitu í kúlum og keppnisbrautum. Þetta aukna streitu flýtir fyrir efnisþreytu, eykur næmi fyrir mistökum eins og slit, inndrætti og spall. Ofhleðsla getur stafað af ófullnægjandi hönnun búnaðar, svo sem að velja kúluskrúfu með ófullnægjandi álagsgetu fyrir forritið. Rekstrarvillur - eins og umfram tilgreind álagsmörk - eða skyndilega álag eykst (td að lenda í hörðum efnum við vinnslu eða rangar breytur stillingar) geta einnig valdið ofhleðslu.
(Iii) óviðeigandi uppsetning
Óhófleg misskipting á coax milli skrúfaskaftsins og hnetunnar meðan á uppsetningar kúlum kúlum til viðbótar hliðarkrafta við veltingu, eykur núning og slit. Ójöfn festingargrunnur örvar titring í rekstri, skerði smitsátt og stöðugleika. Ójafnt hertu tog við festingarbolta skapar óöruggan hnetu - skaft tengingu, sem leiðir til losunar. Þessir uppsetningargallar birtast smám saman við notkun og valda að lokum mistökum.
(Iv) Umhverfisþættir
Erfitt rekstrarumhverfi hefur slæm áhrif á afköst kúluskrúfunnar. Hátt hitastig brotnar niður smurefni með oxun og sundurliðun, dregur úr seigju og smurandi eiginleika. Rakar aðstæður stuðla að ryðmyndun, auka yfirborðs ójöfnur af kúlum og keppnisbrautum og flýta fyrir slit. Innrás á ryki eða svifryki í kappakstursbrautina virkar sem slípiefni og eflir efnis slit.
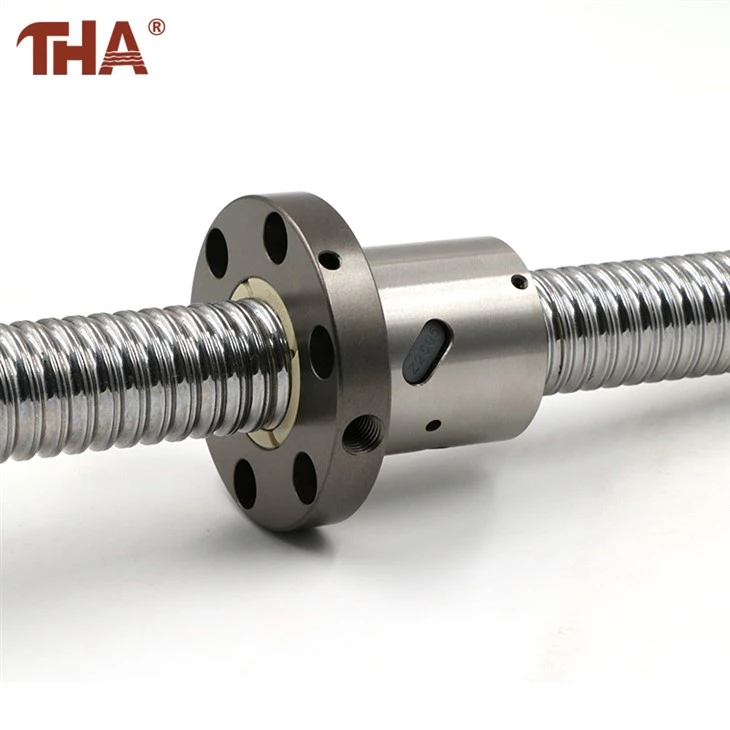
Að greina galla í skrúfukúlu með skoðun
(I) Sjónræn skoðun
Sjónræn skoðun er grundvallargreiningaraðferð. Skoðaðu yfirborð kúlu skrúfunnar fyrir galla eins og slit, inndrátt, spalling eða sprungur. Skoðaðu samtímis hvort losun losna og aflögun skrúfunnar. Sýnilegt yfirborðsskemmdir, sprungur, lausar hnetur eða beygðar stokka benda til hugsanlegs bilunar í bolta skrúfu.
(Ii) titringsgreining
Eftirlit með titringi í rekstri með skynjara veitir árangursríka greiningar á bilun. Venjulega virka kúluskrúfur sýna stöðugt titringsmynstur. Bilunarskilyrði breyta einkennum titringsmerkja - þ.mt tíðni og amplitude. Að greina þessar breytur bendir á óeðlilega titring sem bendir til mistaka. Til dæmis eykur skyndileg amplitude eða óeðlilegir tíðniþættir venjulega til að þróa galla.
(Iii) hitastigseftirlit
Að mæla hitastig kúluskrúfu með innrauða hitamælum þjónar sem hagnýt greiningaraðferð. Rétt starfandi kerfi viðhalda stöðugu hitastigssviðum. Óeðlileg hitastig getur bent til lélegrar smurningar, ofhleðslu eða annarra galla. Ófullnægjandi eða niðurbrotið smurefni eykur núning og hitamyndun en ofhleðsla hækkar á svipaðan hátt rekstrarhita.
(Iv) Nákvæmni mæling
Magngreina árangursmælikvarða eins og staðsetningarnákvæmni og endurtekna staðsetningarnákvæmni með leysir truflanir skilar nákvæmri greiningar á bilunum. Samanburður á niðurstöðum gegn forskriftum ákvarðar hvort nákvæmni uppfylli kröfur. Frávik umfram þolmörk sýna venjulega galla eins og slit eða skaða á kappakstri.
Rekstrarmál búnaðar af völdum bilana í bolta skrúfu
(I) Skert nákvæmni
Bilun á bolta skrúfu draga úr staðsetningu búnaðar og endurtaka nákvæmni staðsetningar. Í CNC vélarverkfærum birtist þetta sem víddar ónákvæmni og aukið ójöfnur á yfirborði. Skert staðsetningarnákvæmni kemur í veg fyrir að verkfæri nái markstöðum og skilar ekki - sem samræmist hlutunum. Minni endurtekningarnákvæmni veldur ósamræmi vinnslustöðum, sem hefur áhrif á hluta skiptingu. Aukið ójöfnur á yfirborði skerðir hluta gæði og virkni afköst. Fyrir iðnaðar vélmenni eru ónákvæmni í hreyfingum og vanhæfni til að framkvæma nákvæmni aðgerðir aðaleinkenni. Þetta brýtur niður vélfærafræði gæði og skilvirkni og kemur í veg fyrir að verkefninu sé lokið.
(Ii) aukinn titringur og hávaði
Bilun skapa óeðlilegan titring og hávaða við notkun. Óhóflegur titringur rýrir ekki aðeins vinnuumhverfið og þægindi rekstrarins, heldur getur það einnig skaðað aðra hluti. Dæmi fela í sér losun vélrænna tenginga og flýta slit íhluta. Rekstrarhljóð mengar vinnuumhverfið, skerða framleiðni rekstraraðila og vel - vera.
(Iii) óstöðug hreyfing
Bilun eins og boltaþrep eða skemmdir á kappakstri valda rangri hreyfingu á bolta. Stick - Slip og Jerky hreyfing eru algeng birtingarmyndir. Stick - miði framleiðir skyndilega stöðvun í rekstri og truflar eðlilega virkni. Jerky hreyfing skapar ósamræmi hreyfingarhraða (breytileg á milli hratt og hægs), niðurlægjandi vinnslu gæða og framleiðslugetu.
(Iv) Niður í tíma búnaðar
Alvarleg mistök - svo sem brotnar kúlur eða beygðar skrúfustokkar - skila kúluskrúfum óstarfhæfar, þvingunarbúnað. Niðurtími hefur í för með sér verulegt framleiðslutap og truflar tímaáætlun meðan aukið er viðhald og rekstrarkostnaður.
Vörulýsing
(I) Dæmigert mál
Með því að taka CNC vélartæki sem dæmi byrjaði vélin að sýna óstöðuga vinnsluvíddir eftir tímabili. Rekstraraðilar tóku eftir því að unnir hlutar vék stundum í stórum stíl eða undirstærð, með ójafnri ójöfnur á yfirborði. Fagfólk viðhaldsfólk benti á alvarlegan slit í boltum boltaskrúfunnar sem orsökin, sem leiddi til niðurbrots staðanákvæmni. Frekari greining leiddi í ljós ófullnægjandi smurningu og ofhleðsluaðgerð sem rótarástæður. Leka smurningarkerfisins leiddi til ófullnægjandi olíuframboðs, en stöku vél ofhleðslu við vinnslu hraðari bolta.
(Ii) Fyrirbyggjandi ráðstafanir
Auka smurningarstjórnun
Skoðaðu olíustig reglulega og smurolíu, toppa upp eða skipta um olíu samkvæmt tilskildum áætlunum og aðferðum. Veldu viðeigandi smurefni með yfirburði smurningareiginleika og oxunarþol. Veldu til dæmis smurefni með viðeigandi seigju og frammistöðu út frá rekstrarumhverfi og kröfum kúluskrúfunnar. Að auki, athugaðu innsigli smurningarkerfisins reglulega til að koma í veg fyrir leka.
Skynsamleg álagsstýring
Meðan á hönnun búnaðarins stendur, veldu kúluskrúfulíkön og forskriftir sem eru í samræmi við raunverulegar kröfur álags til að tryggja að álagsgeta nægi. Forðastu ofhleðsluaðgerð meðan á notkun stendur og fylgir stranglega við rekstraraðferðir. Til dæmis, aðlaga vinnslubreytur með sanngjörnum hætti út frá hörku og vinnslukröfum til að koma í veg fyrir skyndilegan álags toppa.
Stöðluð uppsetning og kembiforrit
Fylgdu handbókum uppsetningar einmitt til að tryggja coaxiality milli skrúfunnar og hnetunnar, flatneskju festingargrundvalla og annarra forskrifta. Post - Uppsetning, framkvæma kembiforrit og prófanir til að sannreyna samræmi árangurs. Til dæmis, notaðu nákvæmni mælingarverkfæri til að athuga skrúfuna - hnetuþéttni og stigmælingar til að skoða flatneskju.
Fínstilltu vinnuumhverfi
Búðu til hagstæðar rekstrarskilyrði með því að verja kúluskrúfur fyrir háum hita, rakastigi, ryki og öðrum hörðum þáttum. Framkvæmdu ráðstafanir eins og hlífðarhlífar eða loftræstikerfi til að bæta aðstæður. Sem dæmi má nefna að setja upp rykhlífar í agnum - þungt umhverfi til að koma í veg fyrir inngöngu í kappakstursbrautir, eða nota loftræstitæki í háu - hitastigsstillingum til að draga úr hitastigi skrúfunnar.
Bilun á kúluskrúfu birtist í fjölbreyttum formi með flóknum orsökum, sem stafar verulega áhættu fyrir notkun búnaðar. Með sjónrænni skoðun, titringsprófun, hitastigseftirliti og nákvæmni sannprófun er hægt að bera kennsl á mögulega galla. Til að lágmarka slík mistök verður að hrinda í framkvæmd umfangsmiklum ráðstöfunum: efla smurningarstjórnun, beita skynsamlegri álagsstýringu, staðla uppsetningar- og gangsetningaraðferðir og hámarka vinnuumhverfið. Aðeins með því að forgangsraða ströngum viðhaldi og umönnun getur búnaður náð stöðugum rekstri og þar með aukið framleiðslugetu og tryggt stöðug gæði vöru.


